
长沙的制造业底子厚,工程机械、汽车零部件、电子信息、食品医药、新材料几个板块近年都在往精细化方向走。订单批量变小、交期变短、人工成本上升,这些压力最终都会传导到生产现场。越来越多的长沙工厂开始接触自动化设备,但真正落地时才发现,"买几台设备"和"建成一条稳定的自动化产线"之间,隔着控制逻辑、通信协议、数据打通、后期运维等一连串问题。这篇文章就从实际工程角度,把长沙自动化设备的构成、应用和选型思路讲清楚。
长沙自动化设备通常包含哪些部分
很多人提到自动化,第一反应是机械臂或者流水线。实际上,一套能稳定运行的自动化系统,是机械、电气、控制、软件几层的组合。在长沙本地的项目实践中,常见的组成部分大致有以下几类。
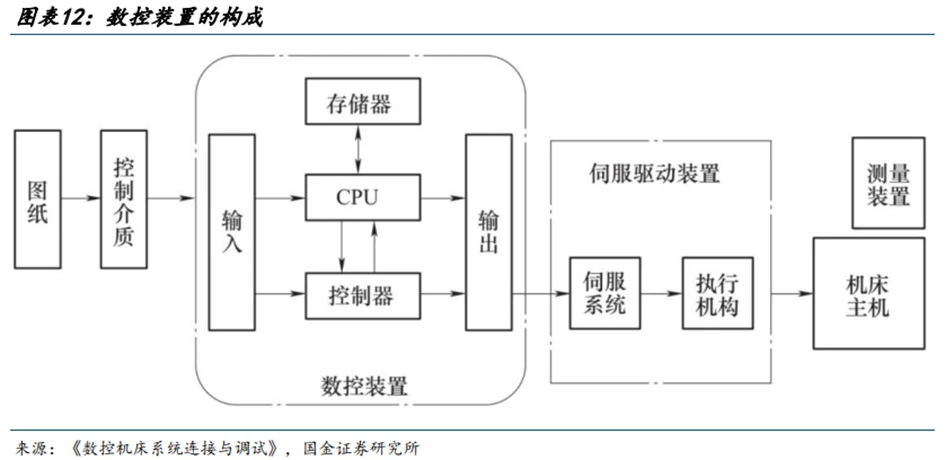
- PLC控制柜:整个系统的大脑所在,负责逻辑运算、时序控制、信号采集和故障判断。柜内的PLC品牌、I/O点数、通信接口配置,直接决定了后续扩展的余地。
- 电气成套设备与配电柜定制:为设备提供稳定的动力电源和配电保护,包括断路器、接触器、继电器、变频器、软启动器等元器件的选型与排布。柜体布局是否规范,直接影响散热、抗干扰和维护便利性。
- 非标自动化设备:针对特定工艺定制的专机,比如自动装配机、自动检测机、自动锁螺丝机、自动点胶设备等。这类设备没有标准型号,需要根据产品结构、节拍要求和现场空间专门设计。
- 伺服系统调试:涉及伺服驱动器与电机的参数整定、增益调整、定位精度校准。伺服调得好不好,直接体现在设备运行的平稳性和重复定位精度上。
- 触摸屏编程:也就是HMI人机界面开发,把设备运行状态、参数设置、报警信息以直观的方式呈现给操作人员,降低对操作工技术水平的依赖。
- 工业机器人集成:把机器人本体、末端执行器、视觉系统、安全防护与产线控制系统整合在一起,完成搬运、码垛、焊接、喷涂、上下料等工序。
- 工控系统集成:把上述各个子系统通过网络协议连接起来,形成统一的控制与监控体系。
自动化生产线改造的三条常见路径
长沙不少工厂并不是从零开始建新厂,而是在原有产线上做改造。根据投入预算和改造目标,通常有三条路径可选。
第一条是单点替换。把最耗人力、最容易出质量波动的工位先换成自动设备,比如人工拧螺丝改成自动锁付,人工目检改成视觉检测。投入小、见效快,适合刚开始尝试自动化的企业。
第二条是工位串联。在单点自动化的基础上,用输送线、机械手或机器人把几个工位连起来,减少中间在制品搬运和人工干预。这一阶段通常需要重新梳理PLC控制逻辑,引入更完整的信号交互和安全联锁。
第三条是整线集成与数据贯通。产线不仅自动运行,还要把设备状态、产量、良率、能耗等数据采集上来,接入MES或企业管理系统。这时候自动化设备就不只是执行机构,而是数据源。设备层用PLC和传感器采集,通过工业以太网或OPC UA等协议上传,再由上位机或云平台做分析和展示。
自动化与信息技术正在深度融合
自动化设备属于工业现场,而信息传输、软件和信息技术服务解决的是数据流动和价值挖掘的问题。两者结合,才构成真正意义上的智能制造基础。
- 数据采集与监控(SCADA):把分散在各台设备上的运行参数集中到统一界面,实现远程监视、历史曲线查询和报警推送。
- 工业物联网网关:负责把不同品牌、不同协议的设备数据统一转换,接入本地服务器或云端,解决"数据孤岛"问题。
- 边缘计算:在靠近设备的边缘侧完成初步的数据过滤和实时判断,减少上传带宽压力,提高响应速度。
- 预测性维护:通过采集电机电流、振动、温度等特征数据,结合算法模型判断设备健康状态,在故障发生前安排检修。
- MES与生产管理系统对接:把设备层的实时数据与订单、工艺、质量、仓储信息关联,让生产进度和异常可追溯。
- 远程运维平台:设备供应商可以在授权前提下远程查看设备状态、协助排查故障,缩短长沙本地及周边客户的停机时间。
这些能力听起来偏软件,但落地时仍然依赖底层控制系统的开放性。如果前期PLC控制柜选型时没有预留通信接口,或者协议不兼容,后期做数据采集就会非常被动。因此在方案设计阶段,就应该把"数据能不能出来"作为一个硬指标来考虑。
长沙自动化设备选型的几个实用建议
结合本地项目的常见情况,选型和实施时可以重点关注以下几点。
- 先明确工艺需求,再谈设备:不要被设备参数牵着走。先梳理清楚节拍要求、精度要求、产品换型频率、现场环境(粉尘、湿度、温度),再去匹配设备方案。
- 预留扩展余量:PLC的I/O点数、控制柜的空间、通信端口数量,建议按当前需求的120%左右配置,避免后续加一个工位就要换柜子。
- 重视电气成套的规范性:线号、标签、接地、屏蔽、散热这些细节,短期看不出差异,长期决定故障率。
- 统一协议与品牌:在条件允许的情况下,尽量统一PLC、伺服、变频器、触摸屏的品牌生态,能显著降低集成难度和后期维护成本。
- 考虑供应商的本地服务能力:自动化设备不是一次性买卖,调试、培训、备件、故障响应都依赖服务团队。长沙本地或周边有服务网点的供应商,在响应速度上有天然优势。
- 把培训写进合同:操作工和维修工能否独立处理常见报警,直接决定设备的使用效率。完整的操作手册和现场培训很有必要。
为什么本地化服务对长沙工厂很重要
自动化设备的故障往往具有突发性,一条产线停几个小时,损失可能就远超维修费用本身。本地服务团队的价值就体现在这里:接到报修后能较快到达现场,对区域内的产业特点和常见工况更熟悉,备件调拨也更灵活。
另外,长沙的制造企业类型多样,从大型工程机械配套到中小型电子装配都有。不同规模的企业对自动化的诉求差别很大,有的关注投资回收周期,有的关注柔性换型能力,有的关注数据能否对接到集团系统。有本地项目经验的服务商,通常在需求理解阶段就能减少不少沟通成本。
常见问题解答
问:小批量多品种的生产,适合上自动化吗?
适合,但方向要选对。重点不是追求全自动,而是做柔性化设计,比如快速换型的夹具、可切换程序的触摸屏界面、模块化的工位布局。这类需求往往通过非标自动化设备来实现。
问:老设备能不能做数据采集?
多数情况下可以。如果设备本身没有通信接口,可以通过加装传感器、电表、IO模块等方式采集关键信号,再经网关转换上传。前提是现场有基本的信息化改造预算。
问:PLC控制柜和配电柜是一回事吗?
不是。配电柜主要负责动力电源的分配与保护,PLC控制柜负责逻辑控制与信号处理。实际项目中两者可能合并设计,也可能分开布置,取决于设备规模和现场条件。
问:自动化生产线改造一般需要多长时间?
单工位改造通常几周,整线集成涉及方案设计、设备制造、现场安装、联调、试产,一般需要一到几个月不等,具体取决于工艺复杂度和现场配合程度。
结语
长沙自动化设备市场这两年变化很快,设备本身的性能差距在缩小,真正的差异越来越体现在方案设计能力、系统集成能力和长期服务能力上。对于准备做自动化升级的企业来说,把需求想清楚、把接口预留好、把服务条款谈明白,往往比单纯比较设备价格更有价值。从一台PLC控制柜到一条数据贯通的自动化生产线,中间的每一步都需要扎实的工程落地,这也是自动化这件事真正的门槛所在。