
在长沙做制造业,这几年最直观的变化不是订单变多变少,而是"人不好招、活越来越细"。不管是长沙经开区的汽车零部件厂,还是望城、浏阳的食品与新材料企业,设备负责人几乎都会遇到同一个问题:产线要提效、品质要稳定、用工要减少,但市面上的方案五花八门,报价从几万到几百万,到底该怎么选、怎么落地?
这篇文章不讲空泛的概念,围绕"长沙自动化设备"这个核心话题,把设备构成、选型逻辑、数字化延伸和常见坑一次讲清楚,希望对正在做产线规划或改造的你有所帮助。
一、先厘清边界:长沙自动化设备到底包含哪些东西
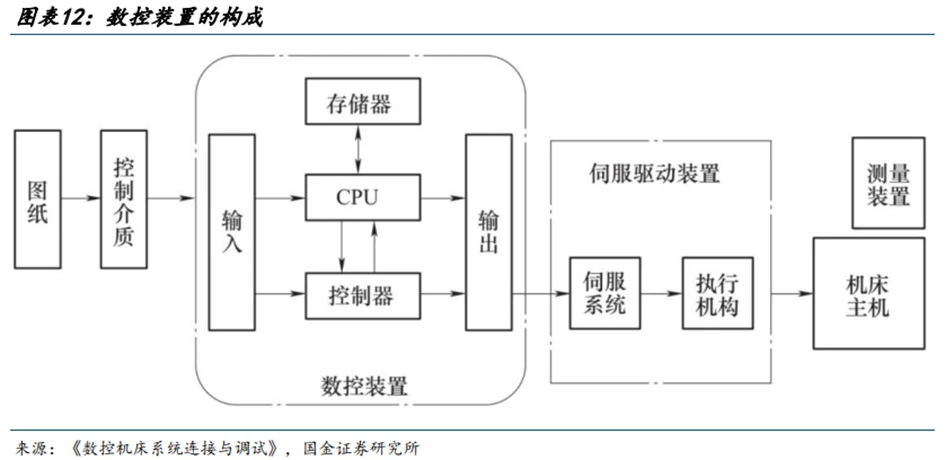
很多企业第一次接触自动化,会以为"买一台机器人"或者"装一个控制柜"就算完成了。实际上,一套能稳定跑起来的自动化系统,是电气、控制、机械、软件四个层面的组合。在长沙本地项目中,常见的交付内容大致可以分为以下几类:
- PLC控制柜:整套系统的大脑与神经中枢,负责逻辑运算、信号采集和动作输出,柜内包含PLC模块、继电器、断路器、开关电源、接线端子及散热回路。
- 电气成套设备与配电柜定制:负责把电能安全、稳定地分配到各执行单元,包含进线柜、动力柜、控制柜、电容补偿柜等,需要按现场负载与工艺节拍做定制化设计。
- 非标自动化设备:针对特定工序开发的专机,如自动装配机、自动检测机、自动包装线、上下料机械手等,这类设备没有标准型号,完全按产品工艺"量体裁衣"。
- 工业机器人集成:把六轴机器人、SCARA、协作机器人嫁接到焊接、码垛、搬运、喷涂、打磨等工位,并完成夹具、视觉与安全防护的整体设计。
- 伺服系统调试与运动控制:决定设备精度与节拍的关键环节,涉及伺服选型、参数整定、多轴同步、电子凸轮等,调得好不好直接体现在良率上。
- 触摸屏编程与人机交互:把复杂的设备状态翻译成工人看得懂的界面,包含参数设定、报警提示、配方管理、产量统计等。
- 工控系统集成与自动化生产线改造:把上述模块串成一条完整产线,并对老旧设备做电气升级、控制升级和数据打通。
理解了这个边界,就能明白一件事:自动化不是"买设备",而是"买一套能持续稳定运行的工程能力"。报价差一倍的方案,往往差在选型余量、布线规范、程序结构和售后响应上,而不是差在铁皮柜子的厚度上。
二、长沙本地项目的三个典型场景
场景一:单机自动化替代人工工位
这是最常见、也最容易见效的起点。比如某长沙电机制造企业的转子压装工序,原来靠三名工人手工上料、压装、检测,节拍不稳定且容易压伤。改造方式是做一台非标自动化设备,配合伺服压机、力位移监控和自动上下料机构,一个人看两台机,节拍从原来的18秒压缩到9秒,同时压力曲线全程留痕,品质可追溯。
场景二:整线联动与节拍平衡
当企业上了几台单机设备之后,新的问题出现了:设备之间靠人工转运,信息不互通,某台机停机整线就卡住。这时候需要做的是工控系统集成——用PLC做主控,通过工业以太网把各工位串起来,加装缓存机构、安全联锁和集中监控触摸屏,让整线具备联动启停、故障定位和产量统计能力。
场景三:老旧产线的数字化改造
长沙不少装备制造、食品加工企业的产线已经运行了八到十年,机械部分还很好,但电气元件老化、备件停产、程序无人能改。这类项目不必推倒重来,重点是电气成套设备更新、PLC控制柜重做、伺服系统调试优化,再叠加数据采集网关,把设备运行数据接入企业现有的管理平台,实现远程监控和预测性维护。
三、从自动化到数字化:数据链路怎么搭
设备能动只是第一步。真正拉开差距的,是设备能不能"说话"。在信息传输与软件信息技术服务的视角下,自动化设备本质上是工业数据的源头,后续的工业互联网、云计算、大数据分析都依赖这条链路。
- 现场层:传感器、编码器、伺服驱动器、变频器、仪表,负责采集温度、压力、位置、电流、能耗等原始信号。
- 控制层:PLC、运动控制器、机器人控制器,负责逻辑运算与实时控制,是稳定性的核心。
- 通信层:OPC UA、Modbus TCP、Profinet、EtherCAT 等协议把设备连接起来,边缘计算网关负责协议转换与本地预处理。
- 监控层:SCADA数据采集与监控系统、触摸屏人机界面,实现设备状态可视化与报警推送。
- 管理层:MES制造执行系统、能耗管理系统、设备运维平台,把数据转化成排产依据、良率分析和维保计划。
值得注意的是,很多企业一上来就买平台、上大屏,结果现场设备连最基础的信号都没接出来,数据全是人工填的。合理的顺序应该是"先把设备联上网、把数据采准",再考虑分析和应用。这也是工控系统集成与软件平台搭建需要协同推进的原因。
四、选型时最容易踩的五个坑
结合长沙本地项目的实际情况,以下几个问题几乎每次都会遇到:
- 只谈价格不谈节拍:同样的工序,节拍要求从12秒提到8秒,伺服功率、机构刚性、控制方案都会变,成本自然不同。需求方一定要先把产能目标写清楚。
- 忽略来料波动:非标自动化设备最怕来料尺寸、硬度、表面状态不稳定。前期一定要把来料公差范围确认到位,必要时增加视觉检测或柔性上料机构。
- 备件与品牌锁定:核心元器件建议选择市场保有量大、交期稳定的品牌,避免后期某个模块停产导致整机停摆。
- 程序没有文档:很多企业验收时只看设备能不能跑,忽略了程序注释、电气图纸、I/O点表是否齐全。没有文档,后期想改一个动作都要重新摸索。
- 忽视安全回路:安全门锁、急停回路、光栅、安全继电器不是"可选项"。合规的安全设计既保护人,也避免后期被要求整改。
五、一套非标自动化设备的常规开发流程
了解流程,能帮你在每个节点把控进度和质量:
- 需求调研:到现场看工艺、测节拍、盘来料、问痛点,输出需求说明书。
- 方案设计:确定工艺路线、机构形式、控制架构与预算区间,提供方案图与报价。
- 机械与电气设计:3D结构设计、EPLAN电气制图、元器件选型与配电柜定制方案确认。
- 制造与装配:机加工、钣金、PLC控制柜组装、接线与自检。
- 编程与调试:PLC程序编写、触摸屏编程、伺服系统调试、机器人示教、联机跑动作。
- 试产验证:小批量试跑,统计节拍、良率、故障率,优化参数与机构。
- 交付与培训:现场安装、验收、操作与维护培训,移交图纸与程序文档。
- 售后与运维:远程诊断、定期巡检、备件供应与产线持续优化。
在这条链路里,最容易出问题的往往是"需求调研"和"试产验证"两头。前期调研不充分,后期改机构改程序,成本翻倍;试产走过场,量产时才暴露问题,损失更大。
六、为什么长沙本地服务能力很关键
自动化设备的稳定性,不只取决于出厂质量,更取决于后续响应速度。设备半夜报警停机,远程指导解决不了,就需要工程师尽快到现场。这也是越来越多长沙企业倾向于选择本地服务商的原因——从岳麓区到长沙县,从宁乡到浏阳,车程可控,响应更及时。
锐本工业自动化长期服务于长沙及周边地区的制造企业,业务覆盖PLC控制柜、电气成套设备、配电柜定制、非标自动化设备开发、工业机器人集成、伺服系统调试、触摸屏编程、自动化生产线改造与工控系统集成。相比单纯的设备买卖,更强调把工艺理解、电气设计与控制程序打通,让设备真正适应现场、跑得住、改得动。
七、常见问题解答
1. 一条产线自动化改造大概需要多久?
单机设备通常4到8周,含设计、制造、调试;整线改造视复杂程度,一般在2到4个月。若涉及机器人集成和视觉系统,周期会相应延长。
2. 老设备还能做数据采集吗?
可以。只要设备有PLC、变频器或仪表,就能通过加装采集网关读取数据;完全没有通信接口的老设备,可通过加装传感器和电量模块实现间接监测。
3. 非标自动化设备的投入多久能回本?
长沙地区常见案例中,替代2到3名工人、且品质提升明显的项目,回本周期多在12到24个月。若涉及多班次生产,回本更快。
4. 配电柜和控制柜可以一起定制吗?
可以,而且建议一起做。统一设计能保证进线容量、保护配合、接地与布线规范一致,后期维护查找更方便。
结语
自动化不是一次性投入,而是一条持续优化的路径。对长沙的制造企业来说,与其纠结"要不要上自动化",不如先想清楚三件事:哪道工序最痛、期望的节拍和良率是多少、数据和人员怎么配套。把这三个问题想明白,再去选择靠谱的自动化设备服务商,项目成功率会高很多。
设备会更新,工艺会变化,唯一不变的是对稳定、高效、可维护的追求。把基础打扎实,后面的数字化、智能化才有立足之处。